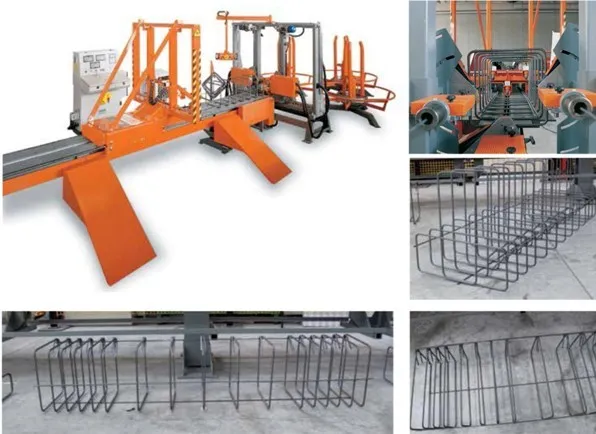
При заказе сварочного станка для арматурных каркасов свай определяющим документом служит чертеж армирования. Он задает число и положение продольных стержней, поперечные элементы, участки изменения шага и допустимую геометрию. Совпадения наружного размера с рекламным диапазоном недостаточно: машина должна собрать именно проектную конструкцию с подтвержденными соединениями.
China Bridge принимает запросы на подбор этого оборудования у китайских производителей. Вместе с чертежами нужны сведения об арматуре, подготовке заготовок, сменной программе и месте установки. Машинное выполнение соединений не заменяет проектные требования и не является подтверждением несущей способности готовой сваи: эти вопросы относятся к проектированию и контролю железобетонных изделий.
Задание начинается с чертежа каркаса
Передайте поперечное сечение, длину, число продольных стержней и схему поперечного армирования. Нужны зоны с разным шагом, концевые участки, выступы и дополнительные элементы, если они предусмотрены. Уточните, в каком состоянии каркас должен покидать машину и какие операции выполняются затем. Без этих данных предложения одинакового названия могут описывать разные по готовности изделия.
Размеры задавайте с привязкой к понятной базе измерения: по осям стержней, наружному контуру или иной проектной поверхности. Значения нельзя свободно переносить из одного обозначения в другое. Согласуйте допустимые отклонения длины, сторон, диагоналей и положения арматуры. Это позволяет проверить не только проход изделия через станок, но и его пригодность для дальнейшей установки в форму по принятой технологии.
Как читать диапазоны архивного предложения
В опубликованном PDF встречается размерный диапазон 150 × 150-1500 × 1500 мм, но подписи переведены неоднозначно. До включения этих чисел в задание необходимо получить от изготовителя подтверждение, что именно измеряется и для какой оснастки. Они не должны восприниматься как длина изделия или безусловная гарантия изготовления любого прямоугольного каркаса внутри указанного поля.
Аналогично проверяют приведенные сведения об арматуре 6-16 мм. Следует разделить продольные и поперечные элементы, их сочетания и ограничения для конкретных соединений. Если у изделия несколько диаметров, нужно подтвердить весь набор, а не один удобный образец. Рабочая матрица «сечение, длина, арматура, шаг» дает для выбора оборудования больше, чем независимый перечень максимальных параметров.
| Данные каркаса | Зачем нужны изготовителю | Как подтвердить результат |
|---|---|---|
| Сечение и длина | Выбор оснастки, опор и рабочего пространства | Измерение изделия по согласованным базам |
| Арматура | Проверка подачи и допустимых соединений | Документы материала и технологические испытания |
| Шаг по зонам | Проверка программы перемещения | Измерения вдоль всего каркаса |
| Производственная программа | Расчет полного цикла и загрузки | Последовательный прогон выбранных изделий |
| Готовность заготовок | Границы подготовки и ручных операций | Демонстрация загрузки и выдачи |
Арматура и допустимость сварного соединения
Укажите класс и марку стали, профиль, состояние поверхности и документы на поступающие стержни. Возможность сварки и требования к соединениям определяют проект и согласованная технология. Нельзя исходить из того, что любые стержни нужного диаметра подходят к одному режиму. Смена материала без проверки может изменить результат даже при сохранении всех размеров изделия.
Поставщику передают требования к соединению и программе испытаний, подготовленные профильными специалистами. Настройку и подтверждение режима выполняют для реальных сочетаний элементов. В описание приемки входят образцы, средства контроля, порядок регистрации и действия при отклонениях. Здесь важно получить воспроизводимый результат; набор чисел сварочного тока из рекламного PDF не является готовой технологической инструкцией.
Заготовки и подача к сварочным узлам
Определите, как получают прямые продольные стержни и подготовленные поперечные элементы. Правка, резка и гибка могут быть отдельными процессами, а не частью станка сборки. Нужны допуски входных заготовок, способ их загрузки, запас возле машины и организация смены типоразмера. Если эти операции не согласованы, автоматический сварочный узел будет ожидать материал вместо выполнения производственной программы.
Попросите показать полный цикл загрузки на выбранном изделии. Оператор должен иметь предусмотренный доступ для позиционирования и контроля, а заготовки не должны требовать скрытых ручных доработок. Уточните массу и длину элементов, потребность в подъемных средствах и столах. Оценка труда начинается с получения заготовки на участке, а не только с момента нажатия кнопки запуска сварки.
Фото оборудования
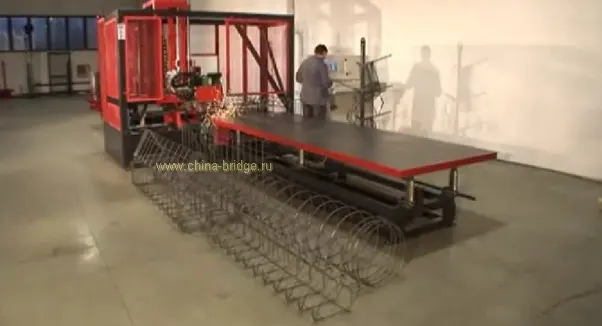
Оснастка квадратного и прямоугольного сечения
Фиксаторы и направляющие должны удерживать заданное расположение стержней во время подачи и соединения. Для вытянутого прямоугольника и квадрата одинаковой площади требуются разные настройки геометрии. Уточните, какие элементы оснастки переставляются, какие заменяются и какие поставляются отдельно. Диапазон механического перемещения головки не равен перечню подтвержденных изделий.
На переналадке проверяют базирование, зажимы, доступ сварочных узлов и проход уже соединенного участка. Отдельно рассматривают углы, дополнительные стержни и плотные зоны армирования. Если поставщик предлагает другую форму каркаса, ее нельзя автоматически считать доступной без соответствующего комплекта. Наличие в отрасли оборудования круглого или треугольного сечения не подтверждает эти возможности у выбранной машины.
Программирование шага и контроль геометрии
Для каждого типа каркаса задают последовательность соединений вдоль изделия и участки изменения шага. Необходимо уточнить возможности управления, число программ, порядок ввода данных и проверку выбранного рецепта перед запуском. В архиве указана работа с несколькими расстояниями, но требуемую схему конкретной сваи следует проверить на экране и на готовом изделии, а не только по описанию контроллера.
В протоколе приемки фиксируют фактические расстояния, концевые участки, положение элементов и сохранение формы после выдачи. Ошибка подачи может накапливаться по длине, поэтому нескольких измерений возле начала недостаточно для оценки всего каркаса. Также согласуйте сохранение настроек после остановки, доступ к резервной копии программ и защиту от случайного выбора неподходящего типоразмера.
Цикл изготовления вместо одной скорости протяжки
Максимальная тяговая скорость и время выполнения ряда соединений описывают разные части цикла. Их нельзя напрямую превращать в количество готовых каркасов за смену. Фактический выпуск зависит от длины, числа поперечных элементов, загрузки, перемещений, контроля и выдачи изделия. Для сопоставления поставщиков нужна одинаковая карта каркаса и единая граница измерения времени.
Проведите несколько последовательных циклов с учетом пополнения заготовок, смены изделия и предусмотренного контроля. Отдельно запишите остановки и количество отклоненных каркасов. Если заявляется обслуживание одним оператором, уточните, включены ли подготовка арматуры, перемещение длинного изделия и контроль соединений. Человек у пульта и общая численность производственного участка являются разными показателями.
Электроснабжение, охлаждение и размещение
В архивном предложении приведены 21,3 кВт для электродвигателей и отдельные сварочные трансформаторы. Мощность приводов не описывает всю электрическую нагрузку станка. Изготовитель должен предоставить схему питания, характеристики сварочных потребителей, условия совместной работы и требования к подключению. Проект электроснабжения выполняют по подтвержденным данным, а не по одной строке паспортной таблицы.
Уточните необходимость охлаждения, сжатого воздуха и других систем для выбранного исполнения, а также границы их поставки. Длину рабочей зоны определяют с учетом загрузочных столов, опор, перемещения изделия и обслуживания. Проемы и транспортный путь должны соответствовать наиболее длинному каркасу. Габарит самой сварочной части не показывает площадь, необходимую для безопасной и устойчивой работы участка.
Испытание соединений и приемочный каркас
Согласуйте представительный набор изделий: минимальные и максимальные размеры важны, но могут не охватывать сложный промежуточный вариант с плотным армированием. Программа проверки должна включать геометрию, расположение и качество соединений, рабочий цикл и переналадку. Состав и методы испытаний определяются требованиями к изделию и утвержденной технологией с участием ответственных специалистов.
Результаты связывают с конкретной арматурой, оснасткой и настройками. Попросите выдать протоколы, перечень отклонений и порядок корректировки, а не только видеозапись движения станка. Нельзя считать соединение приемлемым по одному внешнему виду. При изменении материала или существенных условий процесса необходимость дополнительного подтверждения рассматривают отдельно, сохраняя прослеживаемость производимых каркасов.
Что зафиксировать в поставке и сервисе
В ведомость включают головки, приводы, зажимы, направляющие, опоры, загрузочные устройства и средства управления для выбранного исполнения. Уточняют инструмент, расходные контактные элементы при их наличии, требования к обслуживанию и запас деталей. Поставщик должен обозначить, какие операции остаются за пределами машины и какое оборудование покупатель предоставляет самостоятельно.
Для обучения нужны не только запуск и остановка, но и смена типоразмера, проверка первого изделия, восстановление после ошибки и регламент обслуживания. Передают схемы, инструкции, резервные копии параметров и согласованный порядок обращения за поддержкой. Запрос с чертежами и реальным сменным заданием позволяет оценить такой комплект точнее, чем покупка станка по максимальному сечению и архивной цене.
Документы для изучения проекта
Предложение станка сварки каркасов свай
Архивная спецификация с фотографиями и составом узлов. Неоднозначные переводы размеров и единиц требуют уточнения у изготовителя; цена не является текущим предложением.
Скачать PDFМатериалы по теме
Оценим станок по вашим чертежам свай
Направьте карту армирования, размеры каркасов, материалы, шаг соединений и сменное задание. Отметьте, какие заготовительные операции уже есть на площадке и как перемещается готовое изделие.
Обсудить поставкуЧастые вопросы
Достаточно ли указать квадратное сечение и длину каркаса?
Нет. Нужны число и положение стержней, материалы, поперечные элементы, шаг по зонам, концевые участки и требования к соединениям.
Можно ли принять 21,3 кВт за общую мощность подключения?
Нет. В архиве это показатель электродвигателей; сварочные потребители приведены отдельно. Требуется подтвержденная ведомость нагрузок и проект подключения.
Скорость протяжки показывает сменный выпуск?
Не сама по себе. Полный цикл включает загрузку, соединения, перемещения, выдачу, контроль и остановки для выбранного каркаса.
Сварочный станок подтверждает качество и несущую способность сваи?
Нет. Станок выполняет технологические операции. Требования к конструкции, допустимость соединений и контроль готового железобетонного изделия определяются отдельно.