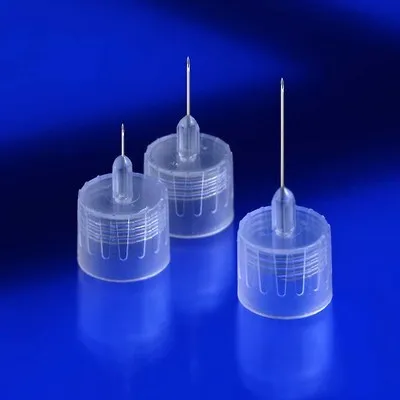
Производство игл для шприц-ручек отличается от сборки обычной съемной иглы шприца. В типовой двухсторонней конструкции один конец связан с системой подачи препарата, другой является пациентским; основание, положение металлической части и защитные элементы работают как единое изделие. Поэтому нельзя переносить готовую линию обычных инъекционных игл на этот проект без оценки операций, оснастки и функциональной совместимости.
China Bridge принимает запросы на подбор оборудования для этого направления у изготовителей в Китае. Расчет начинается с чертежа и требований разработчика изделия, а не с общего обещания миллионов штук. На странице рассматриваются производственные задачи; длина или размер иглы для конкретного человека здесь не подбираются. Назначение, подтверждение медицинского изделия и путь его вывода на рынок определяют компетентные специалисты отдельно от закупки машин.
Система применения и конструкция двух концов
Определите инъекционную систему, с которой должна работать игла, и документированные требования к соединению. Общая совместимость «со всеми ручками» не следует из внешнего сходства основания. Необходимы проверяемые интерфейс, установка и функциональные характеристики. Если планируется несколько систем, их перечень и программа подтверждения включаются в задание до выбора сборочных механизмов.
Чертеж должен различать оба конца металлической части, положение в основании и допуски. Наружная рабочая длина не описывает всю геометрию узла. Для производства нужны также требования к просвету, поверхности и защите. Область двухсторонних игл рассматривается отдельно от других изделий; показатели обычной иглы для шприца нельзя считать достаточным подтверждением этой конструкции.
Ассортимент и фактическая граница производства
Составьте матрицу размеров и конструкций с количеством по каждой позиции. Для каждого варианта определяют исходную канюлю, пластиковые части и формат упаковки. Если предприятие покупает готовую металлическую деталь, граница отличается от проекта с собственными резкой, обработкой и очисткой. Согласуйте это прямо: слова «полный комплект» не гарантируют включение всех переделов до получения стерильного изделия.
В проект можно включать собственное изготовление пластиковых деталей или их закупку, но в обоих случаях нужны согласованные требования. Литьевой станок без утвержденных формы и процесса не подтверждает качество основания. Запросите оснастку, количество гнезд и возможности контроля в предусмотренном объеме. Сопоставлять предложения следует по одинаковому набору исходных компонентов и готовому результату, а не только по основному сборочному автомату.
| Особенность проекта | Что согласовать | Как проверить |
|---|---|---|
| Два конца канюли | Геометрию и положение в основании | Чертежом и программой измерений |
| Соединение с системой | Перечень совместимых устройств | Функциональными испытаниями |
| Защитные детали | Материал, посадку и контроль наличия | Серией с реальными компонентами |
| Упаковка | Барьер, маркировку и формат | Подтверждением процесса и свойств |
| Годовой объем | Число линий, ассортимент и время | Балансом годного выпуска всех участков |
Канюля и состояние обоих рабочих концов
Для металлической части укажите материал, размеры, профиль и требования к каждой стороне. Обработка одного конца не подтверждает состояние другого. Важны отсутствие недопустимых дефектов, сохранение геометрии и просвета после всех операций. Программа устанавливается разработчиком изделия с учетом назначения. Рекламное указание тонкой стенки или особой заточки не заменяет согласованную спецификацию.
Оборудование должно работать с нужным диапазоном без смешения и повреждения деталей. Определяют оснастку, переналадку, входной и межоперационный контроль. Если требуется покрытие или иная обработка поверхности, ее материал и совместимость оценивают в составе изделия. Каталог не задает рецептуру покрытия, параметры заточки или порядок изготовления медицинского изделия своими силами: эти процессы требуют квалифицированной разработки и подтверждения.
Основание и точность положения канюли
В сборке проверяют посадку, осевое положение и выступание относительно предусмотренных опорных поверхностей. Согласуют материалы, фиксацию и необходимое состояние соединения. Положение должно сохраняться после предусмотренных производственных стадий и условий обращения. Факт того, что автомат вставил металлическую часть в пластиковую деталь, сам по себе не доказывает функциональность и прочность готового узла.
Контроль наличия и ориентации должен различать варианты ассортимента. Попросите показать действия при пропуске, неверном положении или неподходящем компоненте и правила удаления несоответствий. Если фиксация использует технологический состав, нужны его подтвержденное назначение и контроль процесса. Нельзя считать любой клей подходящим для медицинского узла только по способности удерживать детали на краткой демонстрации.
Примеры игл и упаковки
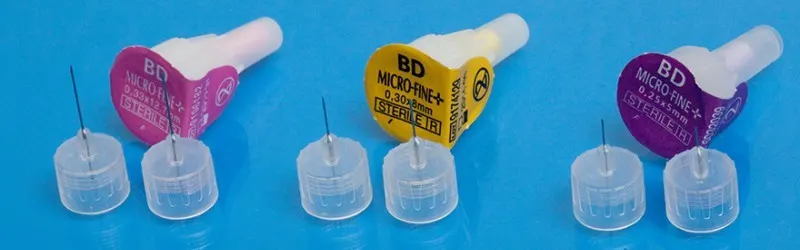
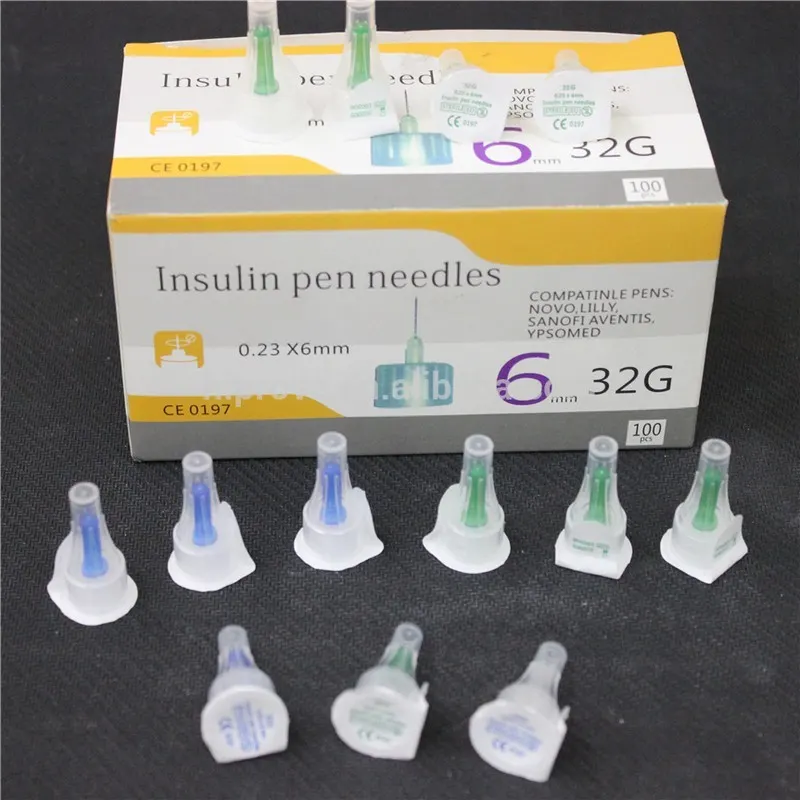
Внутренний и наружный колпачки
Защитные детали являются частью конструкции, а не только упаковочной декорацией. Уточните их размеры, посадку, контролируемое наличие и обращение при сборке. Внешне похожий колпачок может иметь другие характеристики взаимодействия с основанием. Требования к защите и установке определяет документация изделия, а оборудование должно воспроизводить согласованный результат без повреждения канюли и смешения вариантов.
Питатели, накопители и съем изделий проверяют на реальных партиях компонентов. Изменение материала или геометрии литьевой детали может влиять на подачу и сборку. Для приемки важен не только максимально быстрый показ, но и устойчивость процесса с контролем дефектов. Ручная установка пропущенного колпачка на демонстрации не должна незаметно заменять функцию, которую покупатель считает автоматической в основном комплекте.
Совместимость и функциональные испытания
Согласованная программа должна проверять законченную иглу вместе с назначенной системой в установленном объеме. Нельзя оценить все функции одной проверкой наружной резьбы или общей фотографией. Требования могут относиться к соединению, положению концов, механическим и функциональным свойствам. Методы и критерии определяются применимыми документами и специалистами по изделию, без произвольного выбора пределов из другого проекта.
Разработчик также оценивает контактирующие материалы, остатки и эффекты производственного маршрута. Соответствие исходной трубки или отдельной пластиковой детали не является полным подтверждением законченного изделия. Оборудование контроля и квалификация персонала входят в подготовку производства. Сертификат сборочного автомата не заменяет требуемые испытания, документацию и подтверждение продукции на выбранном рынке.
Индивидуальная упаковка и идентификация
Определите вид первичного упаковочного барьера, способы его формирования и нанесение данных, предусмотренные конструкцией и назначением. Защитный колпачок и подтвержденный упаковочный барьер не следует автоматически считать одной функцией. Совместимость упаковки с изделием и последующим процессом устанавливают до заказа. Наличие механизма запайки не доказывает сохранение требуемых свойств в течение всего заявляемого срока.
Укажите число изделий в потребительской пачке, группирование, маркировку и прослеживаемость. Упаковочный участок должен поддерживать ассортимент и полезный темп сборки без неконтролируемого смешения. Если он поставляется отдельно, согласуют интерфейсы и накопление между машинами. Для годового расчета важно получить принятые упаковки с нужными изделиями, а не только количество перемещений канюли в сборочном устройстве.
Стерильный маршрут и производственная среда
Для стерильного исполнения требуются согласованный процесс, упаковка, подтверждение результата и установленное обращение с продукцией. Нельзя заявлять стерильный выпуск по одному слову «стерилизация» в списке опций. Оборудование и процедуры подбирают и подтверждают компетентные специалисты. Здесь не устанавливаются режимы обработки, химические среды или параметры, пригодные для самостоятельного использования.
Помещения, потоки материалов и персонала, инженерные системы и контроль загрязнений определяют в проекте конкретного производства. Универсальная площадь или один класс среды по названию иглы не являются достаточным решением. Нужно понять, какая инфраструктура входит в предложение и что создает покупатель. Система качества и подготовленный персонал остаются необходимыми задачами даже при высокой степени автоматизации машинных операций.
300-500 млн в год и баланс участков
В исходном описании приводится возможный годовой объем 300-500 млн игл. Для новой поставки эту цифру нужно раскрыть через количество оборудования, ассортимент, доступное время и выход годного. Один узел может иметь быстрый механический цикл, но контроль, упаковка или другая операция ограничит весь маршрут. Поэтому годовую гарантию нельзя вывести из отдельного индекса машины или количества гнезд без согласованных условий.
В производственный план включают переходы размеров, очистку, обслуживание, простои и отклоненную продукцию. Формат измерения должен быть одинаковым у сравниваемых поставщиков. Обещание японской технологии из раннего текста также не является техническим условием: нужны фактический изготовитель, конкретные функции и подтверждение. Заявленный высокий объем полезен для постановки задачи, но не заменяет новый проверяемый расчет.
Запрос, сервис и приемочная серия
Направьте продуктовую матрицу, чертежи двух концов и основания, перечень совместимых систем и план выпуска. Укажите источник компонентов, упаковку, требуемые испытания и условия объекта. В предложении разделите изготовление деталей, сборку, контроль, упаковку, инфраструктуру и работы по запуску. Уточните документацию, программные доступы, инструмент и идентификацию запасных деталей для подтвержденного исполнения.
Приемка должна показать предусмотренные конструкции, переналадку и выпуск после контроля на согласованных компонентах. Результаты машинных испытаний связывают с требованиями к изделию, но не объявляют автоматической регистрацией или разрешением на продажу. Объем технологической поддержки и обучение оформляют в договоре. Получение такой информации позволяет оценить проект целиком, не подменяя промышленную готовность доставкой одного сборочного блока.
Материалы по теме
Подготовить расчет производства игл шприц-ручек
Пришлите конструкцию, типоразмеры, требования совместимости и годовой план. Опишите готовые компоненты, упаковку и необходимые участки контроля.
Обсудить поставкуЧастые вопросы
Подойдет ли без изменений линия обычных игл?
Это не подтверждается общим назначением. Двухсторонняя конструкция, основание, защита и испытания требуют отдельной оценки операций и оснастки.
Можно обещать совместимость со всеми шприц-ручками?
Не без установленной области и подтверждения. Перечень систем и функциональные требования должны быть частью документации изделия и программы испытаний.
300-500 млн в год является гарантией одного автомата?
Нет. Исходное заявление требует расчета числа машин, времени, ассортимента и выхода годного. Ограничивать результат может любой участок полного маршрута.
Колпачок сам по себе подтверждает стерильную упаковку?
Нет. Защита канюли и подтвержденный упаковочный барьер являются разными задачами. Конкретное исполнение и процесс оценивают в составе изделия.