Качество покрытия начинается с состояния алюминиевой поверхности до его нанесения. Остатки технологических масел, загрязнения и несогласованная подготовка могут нарушать работу следующего участка. Поэтому линию обезжиривания выбирают не только по ширине металла: нужны описание входной поверхности, требования последующего процесса и проверяемый результат очистки.
China Bridge рассматривает запросы на подбор оборудования предварительной обработки алюминия у китайских изготовителей. В исходной компоновке есть размотка и намотка, то есть речь идет о непрерывной обработке рулонной ленты. Это необходимо учитывать при запросе оборудования для отдельных панелей: общее название товара не означает, что один и тот же комплект автоматически работает с любым способом подачи.
Рулонная лента или отдельные панели
Укажите форму поступления металла, направление обработки и состояние изделия после выхода. Для рулонного процесса важны масса и размеры рулона, внутренний диаметр, ширина, толщина и характеристики намотки. Для отдельных листов или сформированных панелей требуются другие транспортировка и фиксация. Эти варианты нельзя сравнивать как одинаковую линию с разной производительностью.
Согласуйте, будет ли металл обрабатываться с одной или двух сторон и какие участки поверхности должны оставаться доступными для растворов и промывки. Если есть защитная пленка, особое состояние кромки или другие ограничения, их сообщают заранее. Для запроса нужна карта реального материала, а не только окончательный размер панели, которую планируется получить на другом производственном участке.
Сплав, состояние и загрязнение поверхности
Передайте обозначение сплава, состояние поставки и сведения о технологических смазках, если они известны. Уточните срок и условия хранения, наличие следов окисления и требования к допустимым дефектам. Очистка поверхности не исправляет произвольные механические повреждения металла. Важно определить, какие загрязнения должна удалять линия и какие входные отклонения выходят за пределы ее назначения.
Для согласования полезны образцы нескольких реальных партий, включая материал после обычного складирования. Поставщику оборудования и технологических средств нужно видеть разброс входных условий. Испытание на чистом демонстрационном листе не подтверждает работу с вашим прокатным маслом. Результат обсуждают вместе с ограничениями: способ подготовки зависит от подложки, загрязнения и следующей операции, а не от одного названия моющего состава.
| Параметр задания | На что влияет | Чем подтвердить |
|---|---|---|
| Вид подачи | Размотка или транспорт отдельных изделий | Схема прохождения реального материала |
| Загрязнение и сплав | Маршрут подготовки и рабочие средства | Испытание образцов входного алюминия |
| Следующее покрытие | Требуемое состояние поверхности | Согласованные критерии и пробное нанесение |
| Ширина и толщина | Транспортировка и рабочие секции | Проверка диапазона на выбранном исполнении |
| План выпуска | Длительность стадий и режим работы | Учет годного металла после подготовки |
Обезжиривание и механические узлы
В исходном перечне присутствуют стадии обезжиривания и щеточный узел. Для выбранной схемы следует уточнить назначение каждого из них, способ контакта с поверхностью и допустимое изменение ее состояния. Механическая обработка может требовать отдельной проверки внешнего вида и совместимости с будущим покрытием. Она не должна назначаться автоматически лишь потому, что есть в одном архивном комплекте.
Согласуйте подачу растворов, циркуляцию, фильтрацию и обслуживание рабочих емкостей. Ведомость должна показывать, какие насосы, трубопроводы, средства контроля и защитные элементы включены в поставку. Необходимо предусмотреть доступ для удаления загрязнений и смены расходных частей. Название ванны без ее функции, обслуживания и границ вспомогательных систем мало помогает в оценке действительной готовности участка.
Химию выбирают совместно с технологией
Рабочие составы и условия применения подбирают для конкретного алюминия и следующего покрытия. Технологическая карта должна определять контролируемые параметры, допустимые пределы и действия при отклонении. Не следует переносить произвольную концентрацию, температуру или время из другого производства. Поставщики оборудования и химических средств должны согласовать совместимость материалов и требуемый результат обработки.
Если предлагается дополнительная стадия формирования подготовительного слоя, уточните ее назначение и способ нанесения. Она не тождественна окончательной окраске и не означает автоматически анодирование. Наименования «реакционная машина» или «пленка» в кратком перечне не раскрывают реальную технологию. До расчета нужны описание процесса, требования к поверхности и подтверждение его места в цепочке изготовления вашей продукции.
Фото оборудования
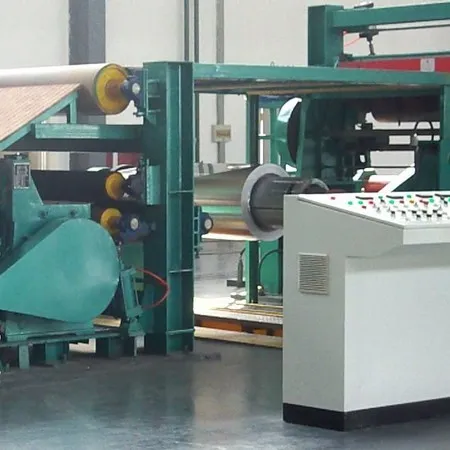
Промывка и перенос растворов между стадиями
После химической обработки необходимо организовать предусмотренную технологией промывку и ограничить перенос раствора дальше по ходу ленты. Состав стадий зависит от выбранного маршрута. Уточните качество поступающей воды, способ подачи, обновление и контролируемые показатели. Например, необходимость контроля проводимости определяется конкретным процессом, а не принимается как одинаковое требование для любых алюминиевых изделий.
Рассмотрите сток с ленты, поддоны, разделение потоков и возможность обслуживания без смешения несовместимых сред. Расход воды нельзя оценивать только по объему емкостей: важны режим работы, циркуляция и обновление. Требования к сбору и дальнейшему обращению с отработанными растворами и промывной водой определяют в проекте площадки. Перечень машин не подтверждает, что система водоподготовки и очистки стоков уже входит в стоимость.
Сушка подготовленной ленты
Назначение сушки после промывки состоит в получении поверхности установленного состояния перед следующей операцией или намоткой. Ее не следует путать с отверждением окончательного лакокрасочного покрытия. Для расчета нужны скорость ленты, ширина, остаточная влага и ограничения по температуре материала. Режим зависит от принятой технологии и должен быть подтвержден изготовителем в согласованном маршруте.
Уточните удаление влаги перед сушильным узлом, равномерность обработки по ширине, охлаждение и условия выхода. Сухая на вид поверхность не всегда является достаточным критерием подготовки к покрытию. В приемочной программе определяют показатели, по которым металл передается следующему участку, а также действия при остановке ленты. Важно исключить неоговоренное ухудшение состояния материала во время переходных режимов.
Размотка, натяжение и намотка
Непрерывное движение ленты требует согласованных приводов, направляющих и контроля натяжения. Попросите указать допустимый диапазон толщин, параметры рулонов и ограничения по состоянию кромок. Для тонкой ленты особенно важно проверить отсутствие повреждений и устойчивость прохождения через все секции. Паспортная ширина отдельного ролика не является достаточным подтверждением рабочей ширины обработки.
Опишите смену рулона, заправку и завершение партии, включая отходы переходного участка. Если нужна работа без остановки отдельных стадий, соответствующие накопители и узлы соединения ленты должны быть явно предусмотрены. Обычная размотка и намотка сами по себе такой возможности не дают. Геометрия полученного рулона, состояние поверхности и удобство передачи дальше также входят в оценку результата, а не остаются вне приемки.
Скорость линии и подготовленная площадь
Сравнивайте предложения по одному и тому же металлу, ширине, загрязнению и маршруту обработки. Скорость транспортировки без подтверждения очистки не является производительностью технологического процесса. Допустимый темп связан с длительностью стадий, их исполнением и результатом на поверхности. При изменении материала или будущего покрытия рабочая скорость может потребовать новой проверки.
Для производственной программы различайте погонные метры, площадь одной стороны и суммарную обрабатываемую поверхность. Учитывайте ширину ленты, число сторон, смену рулонов, заправку и контрольные остановки. Установите границу учета годного материала после всех стадий. Это позволяет не принять скорость привода за месячный выпуск подготовленного алюминия, который действительно можно передать на нанесение покрытия.
Ресурсы, обслуживание и условия площадки
Инженерное задание должно охватывать питание приводов и нагрева, воду, вентиляцию и вспомогательные системы выбранного исполнения. Для каждой рабочей среды определяют контактные материалы оборудования и способ безопасного обращения по технологической документации. Составы и средства защиты выбирают профильные специалисты; общее описание линии не является инструкцией по смешиванию химикатов или выполнению работ с ними.
На плане покажите загрузку рулонов, проходы, выемку обслуживаемых узлов, доступ к емкостям и инженерным подключениям. Проработайте хранение технологических средств и маршруты удаления отходов. Необходимо понимать, где заканчивается заводской комплект и начинаются системы предприятия. Длина основного агрегата не включает автоматически водоподготовку, вентиляционное оборудование, склад и место для безопасной смены рулонов.
Проверка поверхности перед покупкой
Критерии приемки согласуют с требованиями следующего покрытия. В зависимости от технологии проверяют чистоту, состояние подготовительного слоя, отсутствие недопустимых следов и результат испытательного нанесения покрытия. Методики, образцы и пределы должны быть заданы заранее. Успешный прогон ленты через ванны без оценки поверхности не подтверждает пригодность комплекта для конечной продукции.
Запросите схему стадий, поузловую ведомость, перечень ресурсов, рабочие ограничения и программу испытаний на вашем алюминии. В расчет включают переналадку, обслуживание, контроль растворов и переходные потери. Актуальное предложение должно описывать технологически согласованную линию. Старая таблица отдельных цен с неоднозначным итогом не дает основания рассчитывать современную стоимость, окупаемость или универсальный состав производства.
Материалы по теме
Подберем подготовку под ваш алюминий
Укажите сплав, ширину, толщину, рулонную или листовую подачу, характер загрязнений и следующее покрытие. Приложите образцы или данные входной поверхности, план выпуска и доступные ресурсы площадки.
Обсудить поставкуЧастые вопросы
Представленная линия работает с отдельными готовыми панелями?
В исходной схеме есть размотка и намотка, то есть непрерывная обработка рулонной ленты. Для отдельных панелей требуется проверить и рассчитать другую компоновку.
Обезжиривание одновременно является окраской алюминия?
Нет. Подготовка поверхности и нанесение окончательного покрытия выполняют разные задачи. Дополнительные стадии включают только по согласованной технологической схеме.
Можно ли назначить одно моющее средство для всех сплавов и масел?
Без проверки нельзя. Состав, материалы оборудования и рабочие условия согласуют для конкретного алюминия, загрязнения и следующего процесса.
Скорость привода равна выпуску подготовленной ленты?
Не обязательно. Нужно подтвердить состояние поверхности при этой скорости и учесть ширину, стороны обработки, смену рулонов, переходные участки и остановки.